बातम्या

तुओयुआन मेटल मेटल मशीनिंगसाठी कोणती गुणवत्ता तपासणी करते?

मशीन केलेला भाग एकतर असेंब्लीला बसतो किंवा तो बसत नाही आणि मधली स्थिती नसते. तंतोतंत मशीनिंगमध्ये, अंतिम ऑपरेशन पूर्ण होण्याआधीच तो निर्णय घेतला जातो. रेखाचित्र कधी वाचले जाते, साहित्य कधी येते, पहिला लेख मशीनमधून कधी येतो आणि ऑपरेटर मध्य-बॅचचे मोजमाप कधी घेतो हे ठरवले जाते.


मशीनिंग गुणवत्ता अंतिम तपासणीसाठी का सोडली जाऊ शकत नाही

घटकांची तुकडी अंतिम तपासणीपर्यंत पोहोचेपर्यंत, महागडे निर्णय आधीच घेतले गेले आहेत. सामग्री वापरली गेली आहे, मशीनचे तास खर्च केले गेले आहेत आणि बर्याच बाबतीत फिनिशिंग ऑपरेशन लागू केले गेले आहे. त्या ठिकाणी व्यास चुकीचा असल्यास, बॅच अतिरिक्त हाताळणीसह स्क्रॅप आहे. प्रत्यक्षात खरेदीदाराचे संरक्षण करणारे नियंत्रण प्रक्रियेच्या आधी बसते: रेखांकन पुनरावलोकनात, पहिल्या लेखात आणि उत्पादन चालू असताना मशीनवर. त्यानंतर सर्व काही दुरुस्त्याऐवजी पुष्टीकरण आहे.


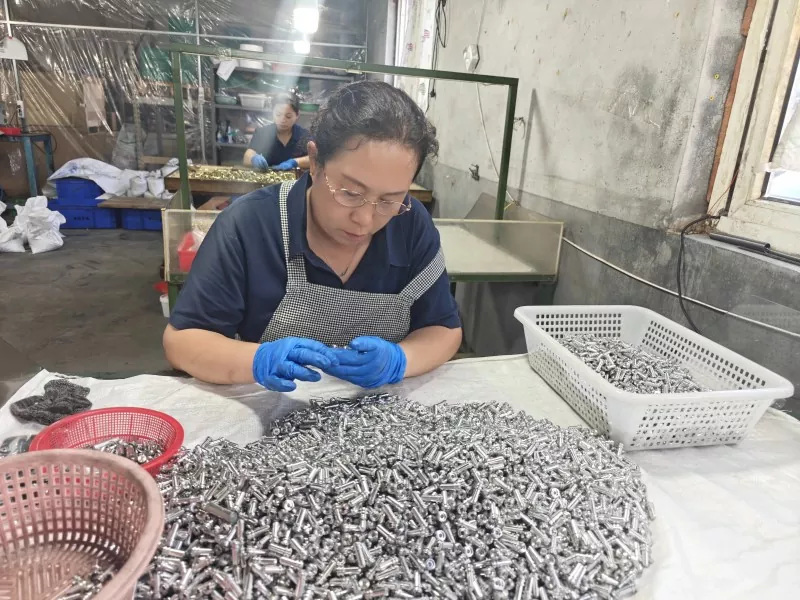
Inspection


आम्ही प्रत्येक प्रकल्पासाठी वापरतो ती तपासणी साखळी

1. रेखाचित्र आणि आवश्यकता पुनरावलोकन

मशीन सेट करण्यापूर्वी, रेखांकन प्रक्रियेच्या मार्गावर वाचले जाते. आम्ही तपासतो की कोणती परिमाणे कार्यशील आहेत, कोणते पृष्ठभाग फिट आहेत, डेटाम्स कुठे बसतात आणि नियुक्त केलेल्या उपकरणांसह सहनशीलता स्टॅक साध्य करता येतो का. जेथे एखादे वैशिष्ट्य काढले जाते त्या पद्धतीने मोजले जाऊ शकत नाही किंवा जेथे प्रक्रियेपेक्षा घट्ट सहिष्णुता धारण करू शकते ते नोटशिवाय उद्धृत केले जाते, आम्ही धातू कापण्यापूर्वी ते खरेदीदाराकडे वाढवतो. हा टप्पा विनामूल्य आहे; उत्पादनानंतर समान संभाषण नाही.

2. येणारे साहित्य पडताळणी

बार स्टॉक मटेरियल सर्टिफिकेटसह येतो आणि प्रमाणपत्र हे ग्रेड, टेम्पर आणि कंडिशनसाठी खरेदीच्या स्पेसिफिकेशनवर तपासले जाते. ॲल्युमिनियम 6061 आणि 7075, ब्रास C360 आणि C260, स्टेनलेस 303, 304, आणि 316L आणि टायटॅनियम हे ग्रेड आहेत जे आपण अनेकदा पाहतो. जेथे अनुप्रयोग सुरक्षिततेशी संबंधित आहे, तेथे आम्ही नमुन्यावरील कडकपणाची पुष्टी करतो आणि बॅचचा संदर्भ ठेवतो जेणेकरुन तयार झालेला भाग उष्णतेचा किंवा तो किती आला याचा शोध घेता येईल.

3. प्रथम लेख तपासणी

पहिला लेख संपूर्ण क्रमाने सर्वात महत्वाचे मोजमाप आहे. हे संपूर्ण रेखांकनाच्या विरूद्ध तपासले जाते, आणि केवळ गंभीर परिमाणेच नाही, आणि पास किंवा अयशस्वी चिन्हाऐवजी वास्तविक मोजलेल्या मूल्यांसह अहवाल दिला जातो. खरेदीदार सहसा त्या अहवालावर उत्पादन मंजूर करतात. जेव्हा खरेदीदार विचारतो तेव्हा लेखी मान्यता मिळेपर्यंत आम्ही पहिला लेख धरून ठेवतो जेणेकरून तपशीलाची जबाबदारी दोन्ही बाजूंनी स्पष्ट होईल.

4. प्रक्रियेतील तपासण्या

धावण्याच्या दरम्यान, परिमाणे ऑपरेटरच्या विवेकबुद्धीऐवजी परिभाषित वारंवारतेवर मोजली जातात. चालूवळलेले भाग, याचा अर्थ सहसा व्यास आणि लांबीची वैशिष्ट्ये प्रत्येक टूल बदलताना आणि दरम्यानच्या अंतराने; दळलेल्या भागांवर, स्थिती आणि खोलीची वैशिष्ट्ये जी फिट असतात. कंट्रोल बँडच्या बाहेरील कोणताही ड्रिफ्ट धावणे थांबवतो आणि अधिक सामग्री बांधण्यापूर्वी समायोजन ट्रिगर करतो.

5. अंतिम तपासणी आणि कागदपत्रे

रेखांकन आणि मंजूर पहिल्या लेखाविरुद्ध अंतिम तपासणी केली जाते. आमच्या तपासणी क्षेत्रातील उपकरणांमध्ये समन्वय मोजण्याचे यंत्र, एक टूल मायक्रोस्कोप, एक बहु-संयुक्त मापन आर्म, उंची गेज, डायल इंडिकेटर, ग्रॅनाइट पृष्ठभाग प्लेट आणि खडबडीत परीक्षक यांचा समावेश आहे. आमच्या कामावर मितीय अचूकता सामान्यत: प्लस किंवा मायनस 0.01 मिमी आणि 0.005 मिमीवर धरली जाते, जेथे रेखांकन आवश्यक आहे, पृष्ठभागाच्या कार्यावर अवलंबून Ra 0.4 ते 3.2 मायक्रोमीटरच्या श्रेणीतील पृष्ठभागाचा खडबडीतपणा आहे.

6. प्री-शिपमेंट सत्यापन

शिपमेंट पॅक करण्यापूर्वी, प्रमाण, फिनिश, थ्रेड कंडिशन आणि मार्किंग ऑर्डरच्या विरूद्ध तपासले जाते आणि पॅक केलेल्या वस्तूंचे फोटो घेतले जातात. आंतरराष्ट्रीय ऑर्डरसाठी हे देशांतर्गत आहे त्यापेक्षा अधिक महत्त्वाचे आहे, कारण गंतव्यस्थानावर सापडलेल्या गहाळ तपशीलासाठी दोन इमारतींमधील लहान प्रवासापेक्षा पूर्ण परतावा लागतो.


संबंधित बातम्या
मला एक संदेश द्या
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता.गोपनीयता धोरण
नकार द्यास्वीकारा