उत्पादने
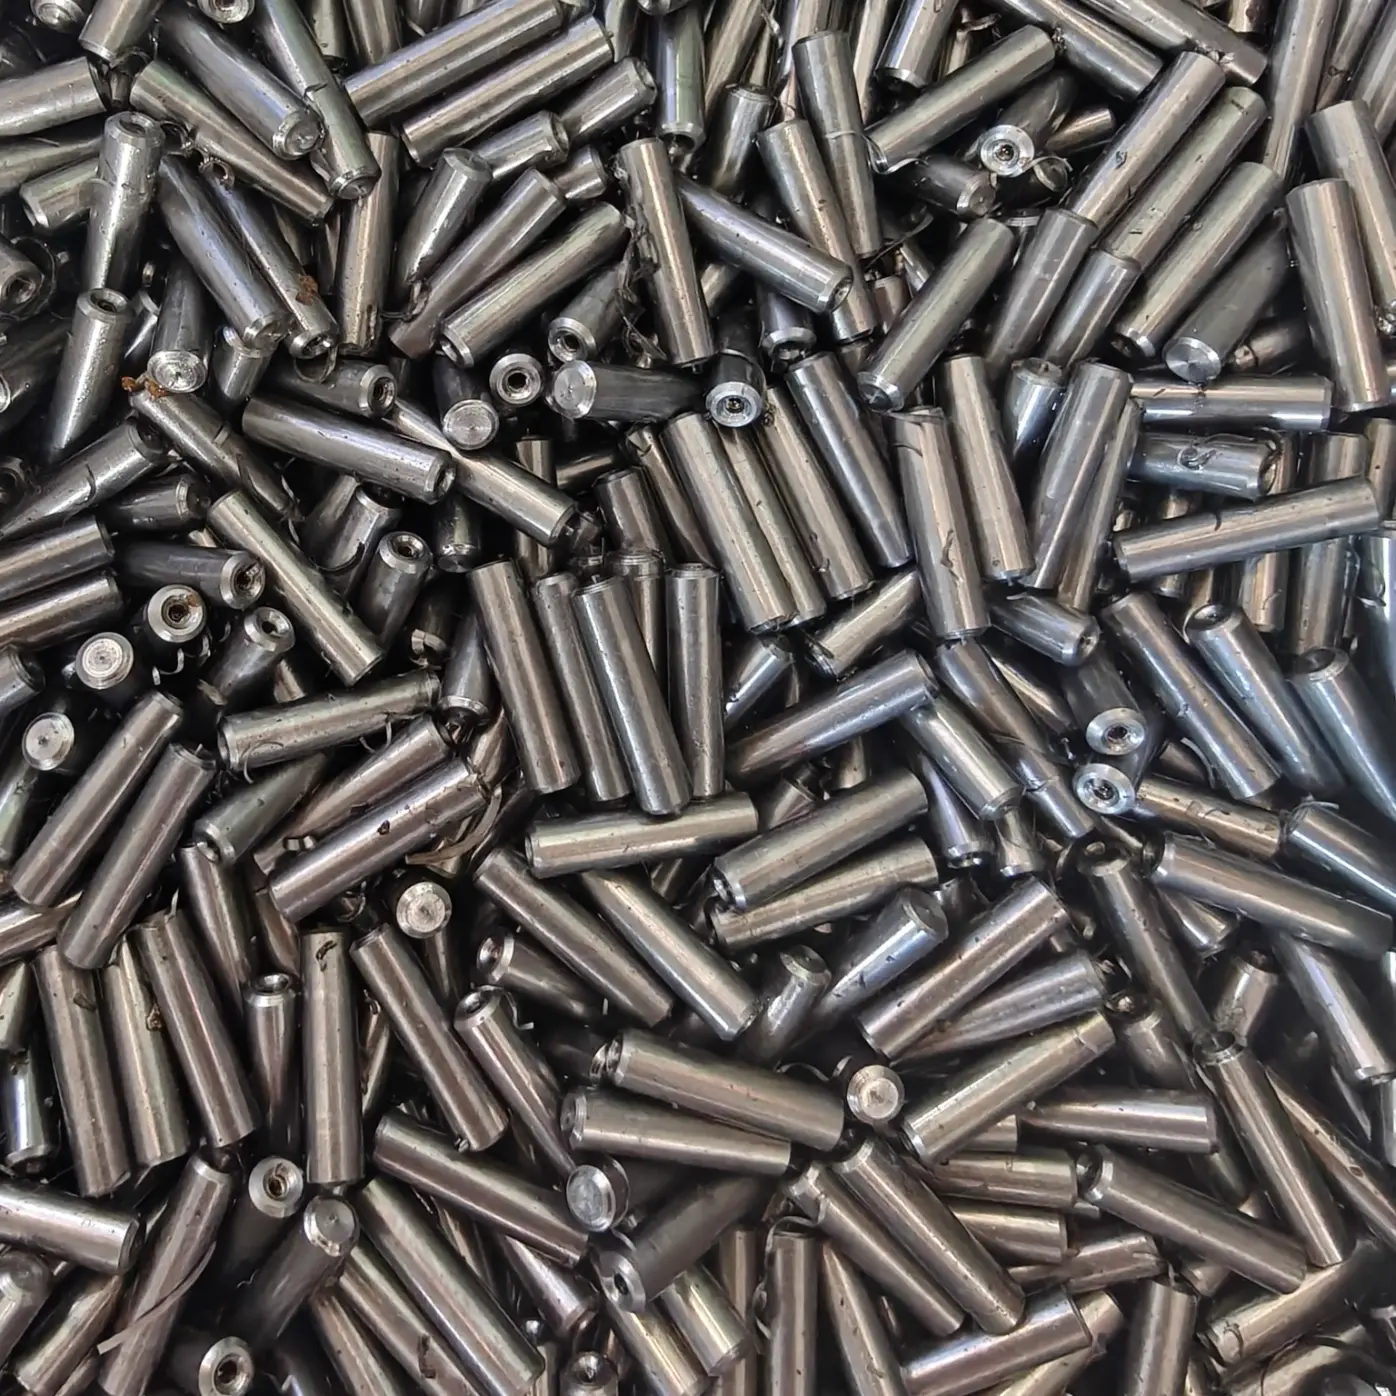
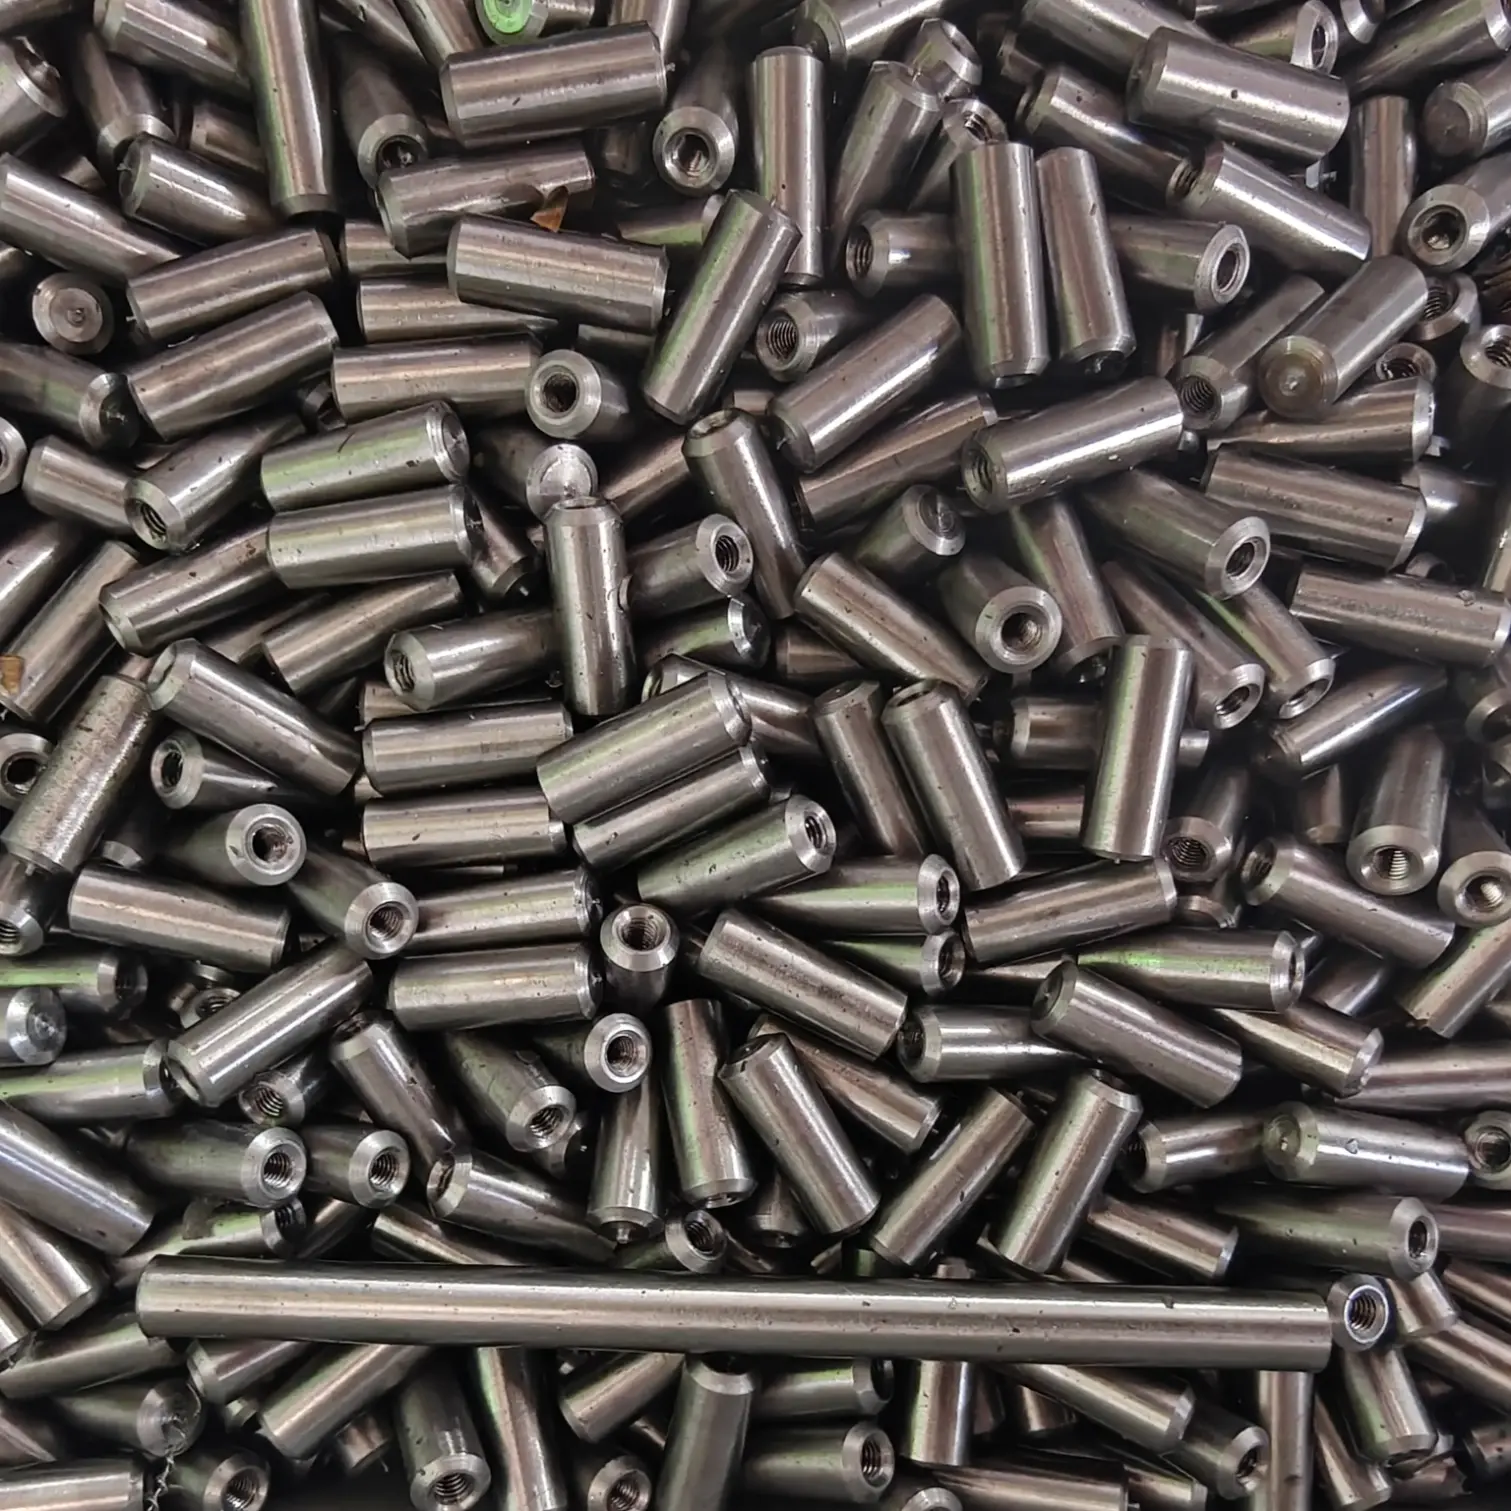
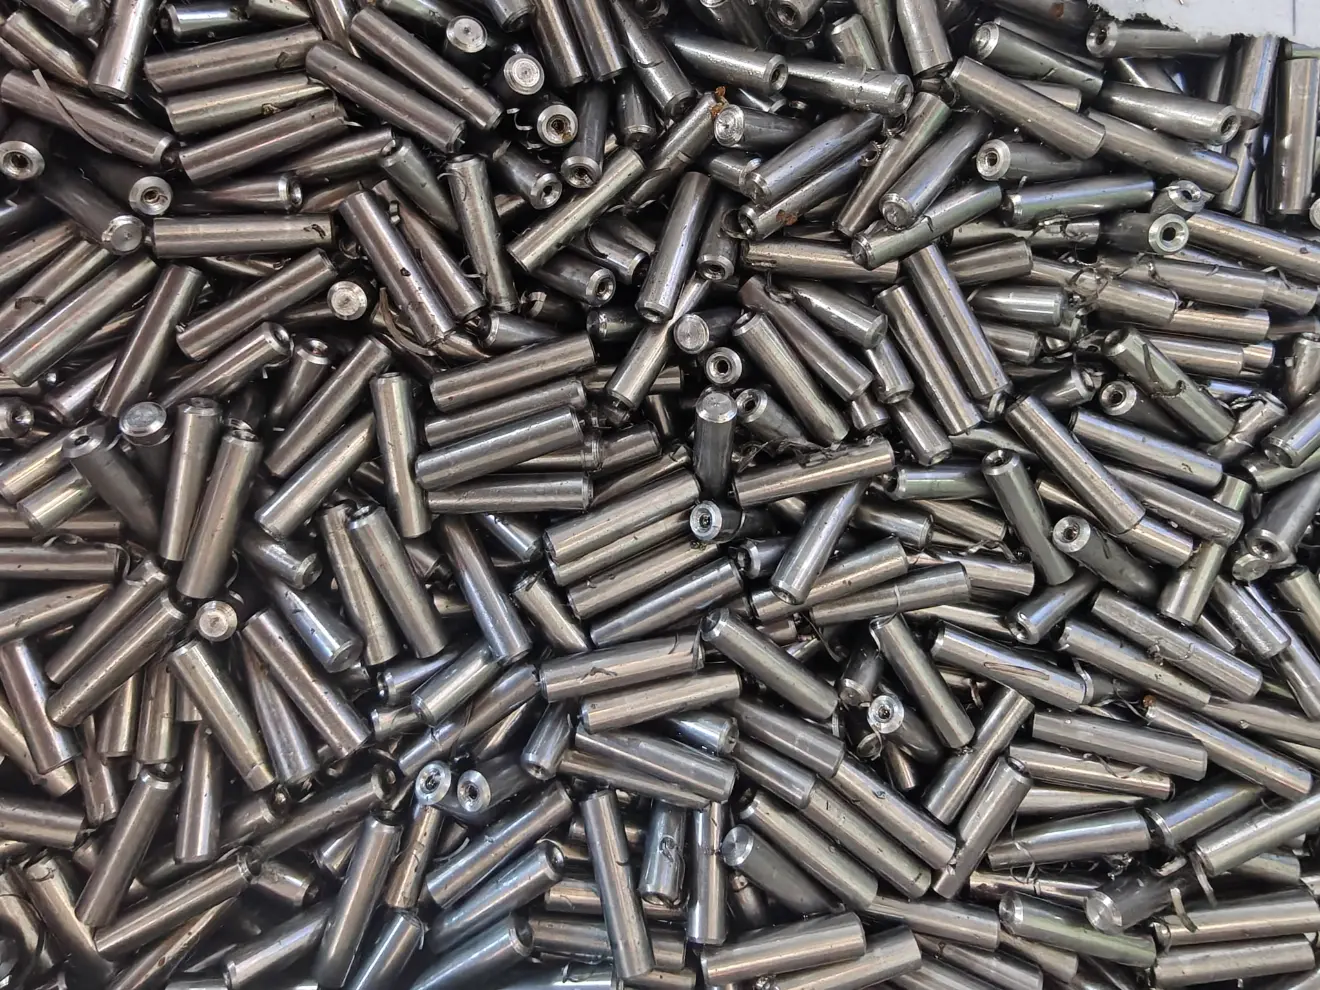
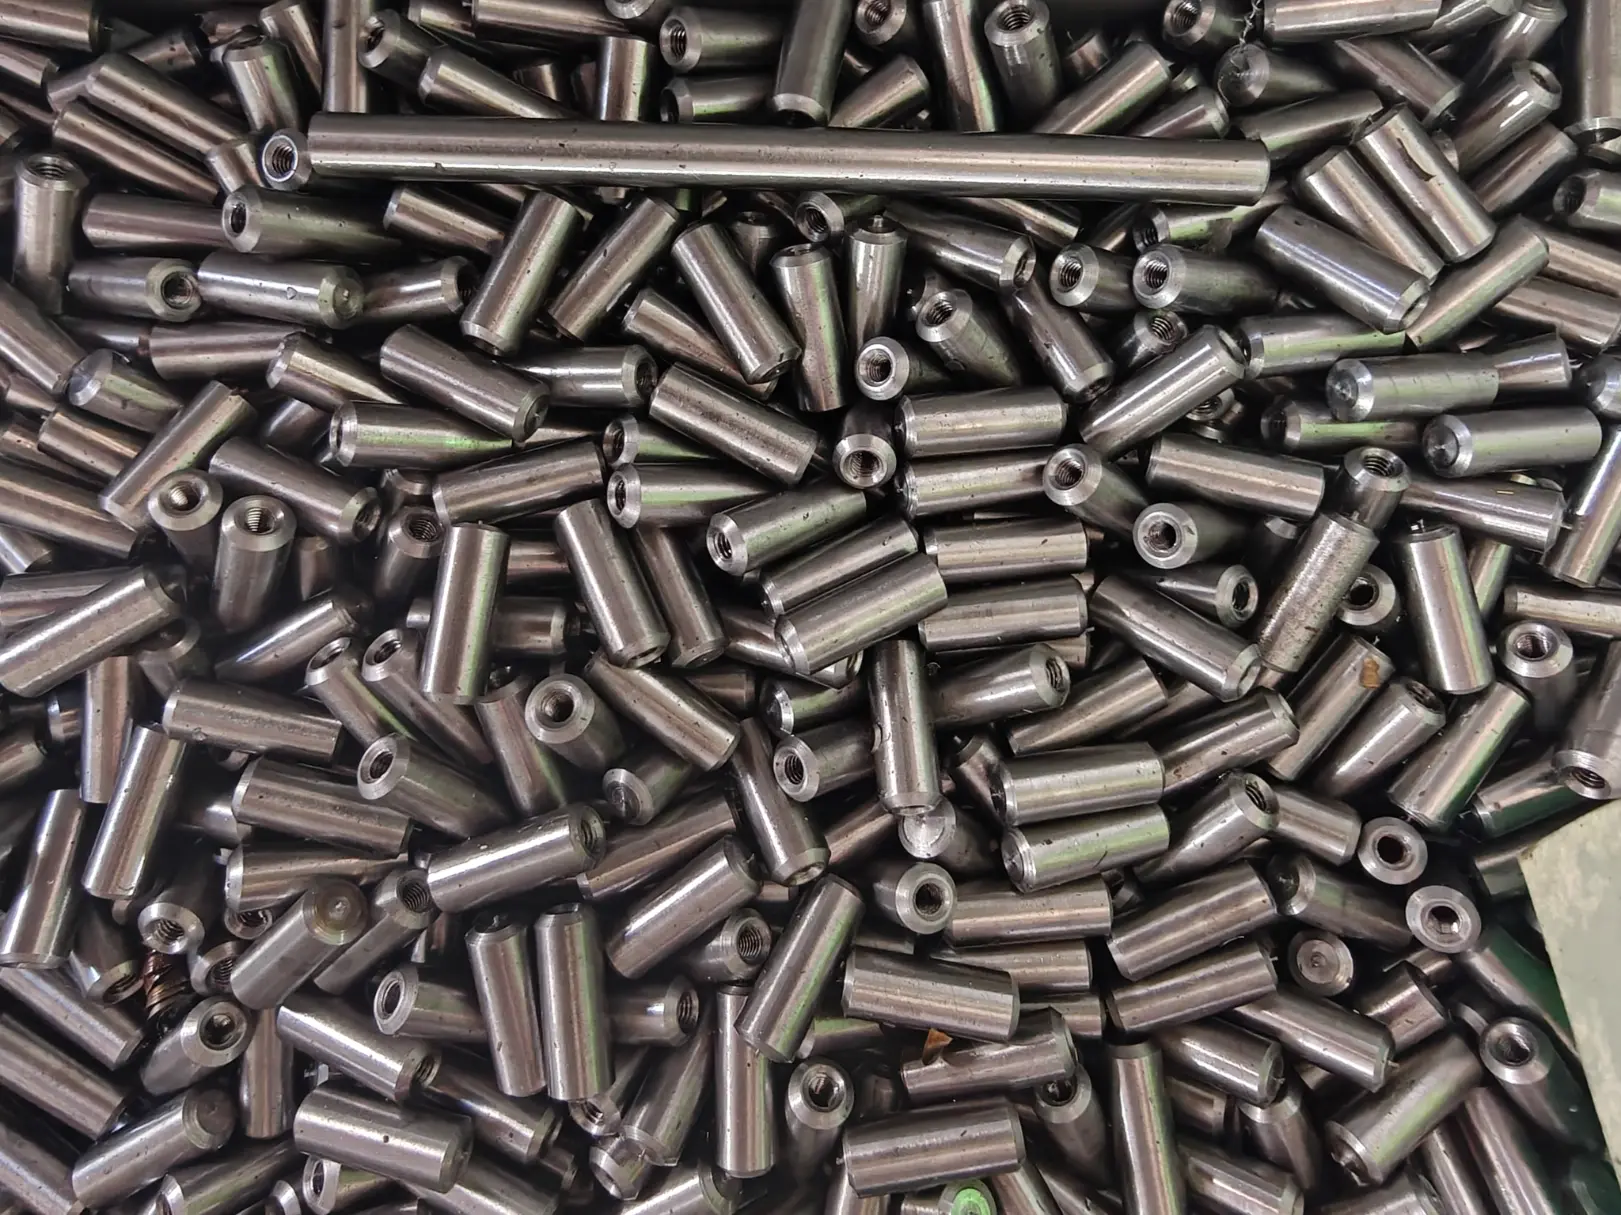
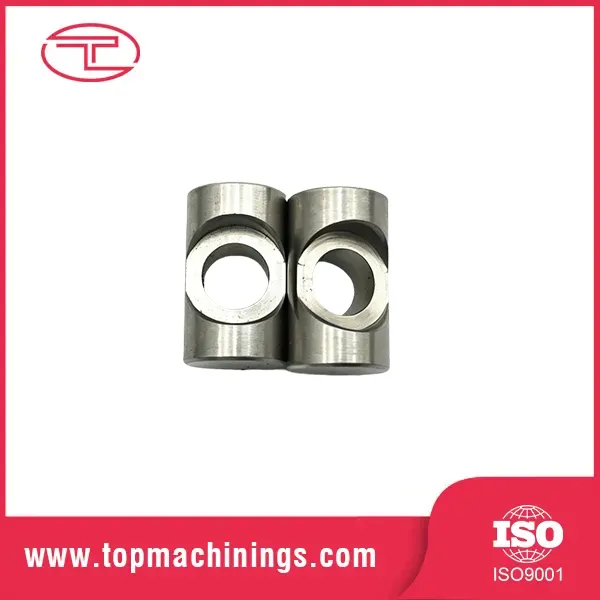
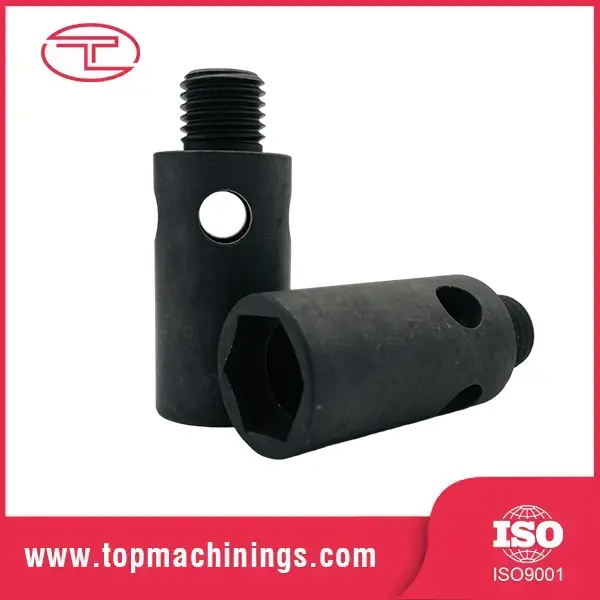
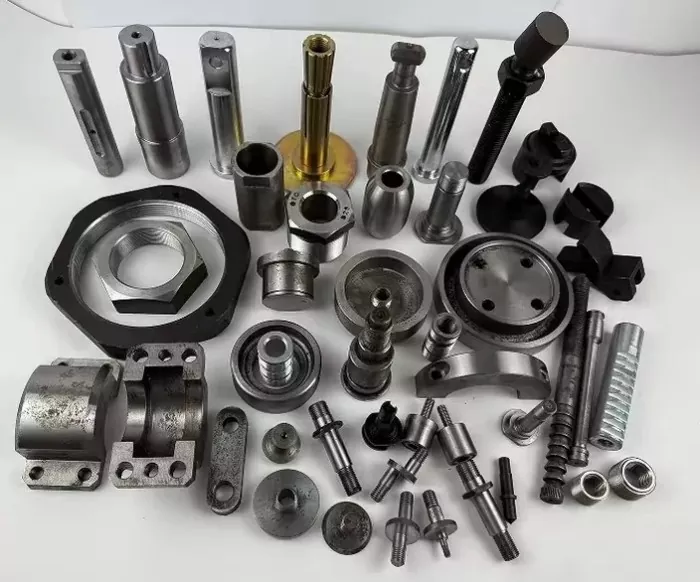
अंतर्गत थ्रेडसह अचूक मशीनयुक्त मेटल पिन
  • अंतर्गत थ्रेडसह अचूक मशीनयुक्त मेटल पिनअंतर्गत थ्रेडसह अचूक मशीनयुक्त मेटल पिन
  • अंतर्गत थ्रेडसह अचूक मशीनयुक्त मेटल पिनअंतर्गत थ्रेडसह अचूक मशीनयुक्त मेटल पिन

अंतर्गत थ्रेडसह अचूक मशीनयुक्त मेटल पिन

तुओयुआन मेटल आपल्या चायना प्लांटमध्ये अंतर्गत धाग्यासह अचूक मशीनयुक्त मेटल पिन तयार करते, M2 ते M12 ते 6H वर्गापर्यंत ब्लाइंड बोअर टॅप करते आणि पिनचा व्यास ±0.005 मिमी पर्यंत धरून ठेवते. डिस्पॅच करण्यापूर्वी सीएमएमवर शँक आणि टॅप केलेल्या बोअरमधील एकाग्रता तपासली जाते. आम्ही उद्धृत करण्यापूर्वी टॅप केलेले बोअर आणि बाहेरील व्यास यांच्यातील भिंतीची जाडी निश्चित केली जाते. 3-5 दिवसात नमुने, आणि एक पहिला-लेख अहवाल त्यांच्यासोबत प्रवास करतो.
    रेटिंग: 5.0
    (रेटिंग संख्या: 1)

    तुओयुआन धातूअंतर्गत धागा असलेल्या अचूक मशीन केलेल्या मेटल पिनचा चीन निर्माता आहे, जो दोन भागांच्या असेंब्लीला एका धातूच्या तुकड्याने बदलतो. लोकेटिंग डॉवेल आणि वेगळा नट एकच टॅप केलेला पिन बनतो, जो रेषेतील एक सैल घटक आणि असेंबली ड्रॉइंगमधून एक पायरी काढून टाकतो. ती बचत एका भागावर दोन कार्ये ठेवते, म्हणून बोर आणि बाहेरील व्यास यांच्यामधील भिंतीचा आकार सुरुवातीपासूनच योग्य असावा. उद्धृत करण्यापूर्वी आम्ही त्याचे पुनरावलोकन करतो आणि पिन फिरवणाऱ्या त्याच लेथवर टॅप करतो.

    मुख्य फायदे

    · दोन कार्ये, एक भाग - पिन शोधतो आणि टॅप केलेले बोअर फास्टन करतो. असेंबलर डोवेल, नट आणि वॉशरऐवजी एक घटक हाताळतात, ज्यामुळे रेषा लहान होते आणि हरवलेल्या भागाचा धोका दूर होतो.

    पिन व्यास ते ±0.005 मिमी - शोधण्याचे व्यास h6 किंवा h7 कडे वळवले जातात जेथे बेअरिंग फिट करणे आवश्यक असते आणि विनंतीनुसार गेज सेटमध्ये पुरवले जाते.

    · 6H थ्रेड्स मानक म्हणून - ब्लाइंड बोअर 6H वर टॅप केले जातात 4H किंवा 5H विनंतीनुसार उपलब्ध आहेत, आणि प्रत्येक क्रिटिकल लॉट प्लग आणि नो-गो गेजसह मोजले जातात.

    · एकाग्रता 0.02 मिमी - टॅप केलेले बोर आणि लोकेटिंग व्यास एकाच सेटअपमध्ये मशिन केले जातात, त्यामुळे त्यांच्यामधील रनआउट 0.02 मिमीवर राहतो.

    · उद्धृत करण्यापूर्वी भिंतीची जाडी तपासली - आम्ही तुमच्या बोल्ट लोडसाठी धागा आणि बाहेरील व्यास यांच्यामधील विभागाची गणना करतो आणि थ्रेडची खोली शांतपणे कमी करण्याऐवजी व्यास वाढवतो.

    · थ्रेड डेप्थ मोजलेली, गृहीत धरलेली नाही - एक टॅप जो लवकर खाली येतो तरीही बाहेरून बरोबर दिसतो. खोली हे जॉब नंबरच्या विरूद्ध मोजलेले मूल्य म्हणून रेकॉर्ड केले जाते.

    · जुळलेले बोल्ट, नट आणि पिन - कारण एकच दुकान फास्टनर्स बनवते, मॅटिंग बोल्ट सेट एकाच थ्रेड क्लासमध्ये उद्धृत केला जातो, त्यामुळे तुम्ही दोन पुरवठादारांच्या सहनशीलतेशी जुळत नाही.

    तपशील आणि रेटिंग

    आयटम मानक ऑफरिंग
    साहित्य 303, 304, 316 स्टेनलेस; 4140 मिश्र धातु स्टील; पितळ ॲल्युमिनियम
    पिन व्यास 2 मिमी - 40 मिमी (विनंतीनुसार h6 / h7)
    पिन लांबी 5 मिमी - 300 मिमी
    टॅप केलेले बोअर एम 2 - एम 12 मेट्रिक; विनंतीनुसार UNC / UNF
    धागा वर्ग 6 एच मानक; विनंतीनुसार 4H / 5H
    धाग्याची खोली 3 x नाममात्र व्यासापर्यंत
    मितीय सहिष्णुता ±0.01 मिमी मानक; निवडलेल्या वैशिष्ट्यांवर ±0.005 मिमी
    एकाग्रता पिनचा व्यास आणि टॅप केलेल्या बोअरमधील 0.02 मि.मी
    पृष्ठभाग समाप्त Ra 0.4 - 1.6 µm मशीनीप्रमाणे
    उष्णता उपचार विनंतीनुसार हार्डनिंग, केस हार्डनिंग किंवा नायट्राइडिंगद्वारे
    पृष्ठभाग उपचार पॅसिव्हेशन, ब्लॅक ऑक्साईड, झिंक किंवा निकेल प्लेटिंग
    तपासणी प्लग आणि नो-गो गेज, थ्रेड डेप्थ गेज, सीएमएम


    थ्रेड प्रतिबद्धता संदर्भ

    बोल्ट आकाराच्या विरूद्ध भिंतीची जाडी तपासताना आम्ही कार्यरत आकृत्या वापरतो. मूळ सामग्रीमध्ये मूल्ये किमान आहेत, थ्रेड डेप्थ नाही.


    बोल्ट आकार किमान प्रतिबद्धता - स्टील किमान प्रतिबद्धता - पितळ / ॲल्युमिनियम
    M3 4.5 मिमी 6 मिमी
    M4 6 मिमी 8 मिमी
    M5 7.5 मिमी 10 मिमी
    M6 9 मिमी 12 मिमी
    M8 12 मिमी 16 मिमी
    M10 15 मिमी 20 मिमी


    टॅपिंग, हार्डनिंग आणि फिट नोट्स

    तीन गोष्टी ठरवतात की मेटल पिन अंतर्गत धागा असलेली अचूक मशीन टिकून राहते की नाही: एंगेजमेंट डेप्थ, बोअरच्या भोवतालची भिंत आणि कुठे कडक होणे.

    प्रतिबद्धता खोली:

    पोलादातील नाममात्र बोल्ट व्यासाच्या दीड ते दीड पट आणि मऊ मिश्रधातूंमध्ये दोनपट जास्त असा नियम आहे. एका लहान पिनवर जी थोडी भिंत सोडते, म्हणून आम्ही बाहेरील व्यास वाढवतो, बोर लहान करतो किंवा एक मजबूत सामग्री निर्दिष्ट करतो.

    एक भाग, दोन सहनशीलता:

    पिनचा व्यास h6 किंवा h7 ला लोकेटिंग फिटसाठी फॉलो करतो तर बोर थ्रेड क्लासला फॉलो करतो. दोन्ही तपासणी योजनेत सूचीबद्ध आहेत आणि पहिल्या लेखावर रेकॉर्ड केले आहेत.

    आंधळे टॅपिंग आणि चिप काढणे:

    चिप रूम सोडण्यासाठी आम्ही धाग्याच्या खोलीपेक्षा खोल ड्रिल करतो आणि सर्पिल-बासरी टॅप वापरतो जेणेकरून स्वॅर्फ छिद्रातून परत येईल. शेवटचा धागा वळण अपूर्ण येण्याचे नेहमीचे कारण म्हणजे त्या भत्तेवर दुर्लक्ष करणे.

    टॅप करण्यापूर्वी कठोर करणे:

    कठोर झालेल्या भागांवर आम्ही मशिन करतो, कठोर करतो आणि नंतर पूर्ण करतो, जिथे भूमिती परवानगी देते तिथे कठोर झाल्यानंतर टॅप करतो. हे खांद्याला तडे जाणारे ताण वाढवणारे काढून टाकते.

    थ्रेड एंट्री आणि burrs:

    नोंद मशीनवर chamfered आहे. तेथे एक बुर हाताने सुरू होणारा बोल्ट थांबवतो आणि तुमच्या ओळीवर असेंब्लीचा वेळ वाढवतो.

    या पिन कुठे वापरल्या जातात

    · फिक्स्चर आणि टूलींग लोकेटर जेथे पिन स्थिती सेट करते आणि बोअर क्लॅम्प स्क्रू घेते

    · शेवटचा फ्लोट सेट करण्यासाठी बिजागर आणि पिव्हट पिन मध्यभागी बोल्ट केले जातात

    · घट्ट जागांसाठी पुल-आउट तरतुदीसह डोव्हल्स संरेखित करा

    · कृषी आणि बांधकाम यंत्रांवर लिंकेज आणि क्लीव्हिस पिन

    · स्टँडऑफ आणि स्पेसर जे पॅनेल धरतात आणि दुरून फास्टनर घेतात

    · मार्गदर्शक पिन जेथे टॅप केलेल्या टोकाला काढण्याचे साधन असते


    क्लायंट केस: पोलंडमधील फार्म मशिनरी बिल्डर

    पोलंडमधील एका फार्म मशिनरी बिल्डरच्या शेतात हंगामानंतर खांद्यावर लिंकेज पिन क्रॅक झाली होती. एक M8 टॅप केलेले बोर आणि कडक झालेल्या भागावरील पिन बाहेरील व्यास यांच्यामधील 1.2 मिमी भिंत हे कारण होते. आम्ही बाहेरील व्यास 1.5 मिमीने वाढवला, टॅपिंगच्या पुढे हार्डनिंग हलवले आणि स्ट्रेस राइजर काढण्यासाठी थ्रेड एंट्री चेम्फर केली. सुधारित पिनने त्यांच्या चाचणी फ्लीटमधील दोन हंगाम अपयशी न होता पूर्ण केले.

    त्यांच्या खरेदीदाराने टिप्पणी केली: "क्रॅक निघून गेला आणि भागाची किंमत आमच्या अपेक्षेपेक्षा कमी झाली, जी आमच्या अनुभवात असामान्य आहे."

    जेथे भाग बनविला जातो

    जिमो डिस्ट्रिक्ट, किंगदाओ येथील एका कारखान्यात अंतर्गत धाग्यासह प्रत्येक अचूक मशीन केलेली मेटल पिन वळविली जाते, टॅप केली जाते आणि तपासणी केली जाते.


    · उपकरणे - 20 हाय-स्पीड प्रिसिजन सीएनसी लेथ, 5 मशीनिंग सेंटर आणि 30 ऑटोमॅटिक लेथ, ईआरपी नियंत्रणाखाली चालणारे.


    · फूटप्रिंट - इन-हाऊस हीट ट्रीटमेंट, प्लेटिंग आणि पॅसिव्हेशन लाइनसह 5,000 m² कार्यशाळा.


    · प्रक्रिया क्रम - बार कट - टर्निंग - ड्रिलिंग आणि टॅपिंग - आवश्यक तेथे कठोर करणे - फिनिशिंग - गेजिंग - तपासणी - पॅकिंग.


    · गुणवत्ता प्रणाली - ISO 9001, विनंतीनुसार SGS किंवा TUV तृतीय-पक्ष तपासणीसह.


    · क्षमता - वार्षिक आउटपुट 100 दशलक्ष अचूक धातू भागांपेक्षा जास्त आहे आणि पुनरावृत्ती कार्यक्रमांसाठी शेड्यूल केलेला स्टॉक ठेवला जातो.

    डिस्पॅच आणि पॅकिंग नोट्स

    थ्रेड हा एक भाग आहे ज्याला संक्रमणामध्ये प्रथम त्रास होतो आणि खराब झालेली एंट्री तुमच्या लाइनवर असेंबली वेळेत बदलते.

    M10 पर्यंतच्या आकारात प्लॅस्टिक कॅप्सने धागे बंद केले जातात आणि प्रत्येक तुकडा गंज-प्रतिबंधक फिल्ममध्ये ठेवला जातो.

    कठोर आणि प्लेटेड लॉट बेअर स्टीलच्या व्यतिरिक्त पॅक केले जातात त्यामुळे नॉक पृष्ठभाग चिप करू शकत नाही

    लहान व्यास कंपार्टमेंट ट्रेमध्ये जातात, गणना अचूक ठेवतात आणि थ्रेड-ऑन-थ्रेड संपर्क रोखतात

    कार्टनला भाग क्रमांक, प्रमाण आणि उष्णता क्रमांकासह लेबल केले जाते आणि सामग्रीचे प्रमाणपत्र पहिल्या कार्टनच्या आत जाते

    ओलावा अडथळा, पट्ट्याने बांधलेल्या आणि समुद्राच्या मालवाहतुकीसाठी कोपऱ्यात संरक्षित असलेल्या लाकडी केसांमध्ये जास्त जड जहाजे


    वारंवार विचारले जाणारे प्रश्न

    Q1: तुम्ही कठोर ग्रेडमध्ये अंतर्गत धाग्यासह अचूक मशीनयुक्त मेटल पिन बनवू शकता?

    उ: होय. आम्ही मशीन करतो, कडक करतो आणि नंतर पूर्ण करतो आणि जिथे डिझाइन परवानगी देते तिथे कठोर झाल्यानंतर टॅप करतो. कडकपणा आणि बोल्ट लोड पाठवा आणि आम्ही आवश्यक भिंतीच्या जाडीची पुष्टी करू.


    Q2: अंध बोअरवर तुम्ही कोणत्या धाग्याच्या खोलीची हमी देऊ शकता?

    उ: पूर्ण थ्रेड ते तीनपट नाममात्र व्यास बहुतेक आकारांवर, प्रति रेखांकन पुष्टी. ड्रिल केलेली खोली नेहमी थ्रेडच्या खोलीपेक्षा खोल सेट केली जाते जेणेकरून शेवटचे वळण पूर्ण होईल.


    Q3: तुमची टांगणी आणि टॅप्ड बोअर दोन्हीवर सहनशीलता आहे का?

    उ: होय. आवश्यक असेल तेथे शँक h6 किंवा h7 कडे वळवले जाते आणि बोअरला मानक म्हणून 6H वर धरले जाते, दोन्ही मूल्ये पहिल्या-लेखाच्या अहवालात नोंदवली जातात.


    Q4: किमान ऑर्डर आणि लीड वेळ काय आहे?

    A: MOQ व्यास आणि सामग्रीवर अवलंबून असते; दोन्ही अवतरण सह पुष्टी आहेत. नमुने 3 ते 5 दिवसात आणि उत्पादन लॉट 10 ते 15 दिवसात पाठवले जातात.


    Q5: तुम्ही पिनसह मॅटिंग बोल्ट पुरवू शकता?

    उत्तर: आम्ही करू शकतो. कारण तेच दुकान फास्टनर्स बनवते, आम्ही त्याच थ्रेड क्लासमध्ये जुळलेले बोल्ट सेट उद्धृत करतो, त्यामुळे अंतर्गत धागा आणि बोल्टसह एक अचूक मशीन केलेला मेटल पिन एक जुळलेल्या जोडीमध्ये येतो.

    चौकशी पाठवा
    संपर्क माहिती
    • पत्ता

      Xishanqian गाव, Huanxiu स्ट्रीट, Jimo जिल्हा, Qingdao City, Shandong Province, China

    • दूरध्वनी

      +86-13969766216

    तंतोतंत बदललेले भाग, अचूक मशीनिंग घटक, CNC मशीन केलेले घटक किंवा किंमत सूचींबद्दल चौकशीसाठी, कृपया आम्हाला तुमचा ईमेल पाठवा आणि आम्ही 24 तासांच्या आत संपर्कात राहू.
    रेटिंग:
    5.0
    X
    आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण
    नकार द्यास्वीकारा